

Здравейте, колеги CNC оператори, техници по поддръжката и производствени мениджъри! Ако някога сте прекарали събота сутрин в изкопаване на смачкани стоманени стърготини от вашия VMC CNC вертикален обработващ център, знаете точно колко могат да убият работния ви процес. Ще го запазя реално – като доставчик на VMC съм виждал от първа ръка какво се случва, когато магазините премахнат почистването на стружките като „част от работата“: повредени части, заседнали устройства за смяна на инструменти, дори счупени лагери на шпиндела. Добрата новина? Не е нужно да приемате натрупването на чипове като неизбежно главоболие. Нека да разберем как точно да запазите тези чипове там, където им е мястото (в тавата за чипове, а не в кътчетата и кътчетата на вашата машина) с практични и безсмислени съвети.
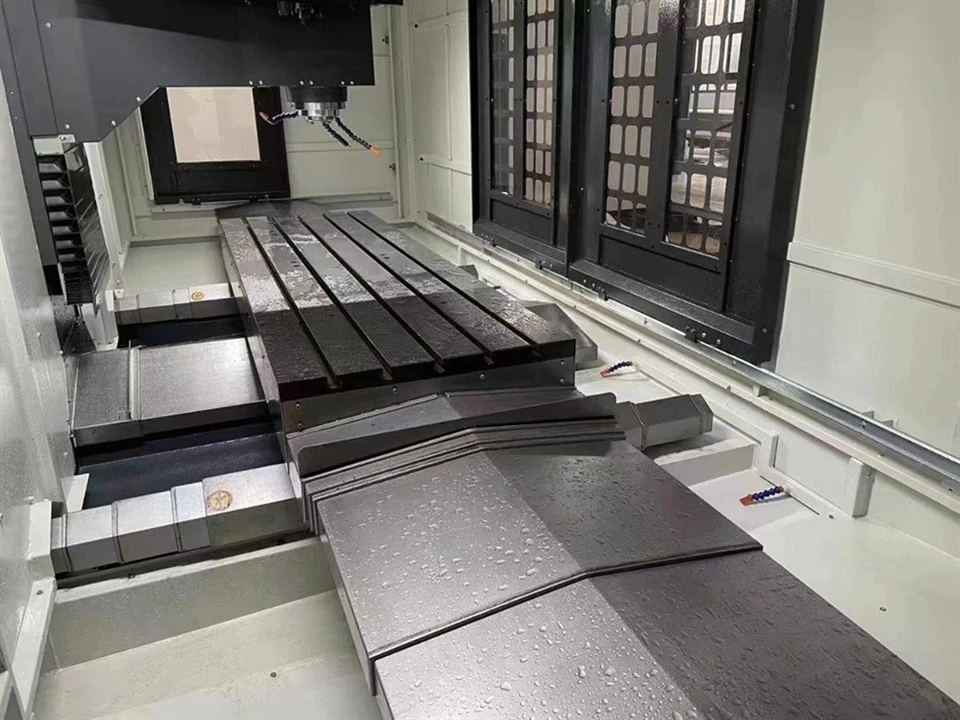
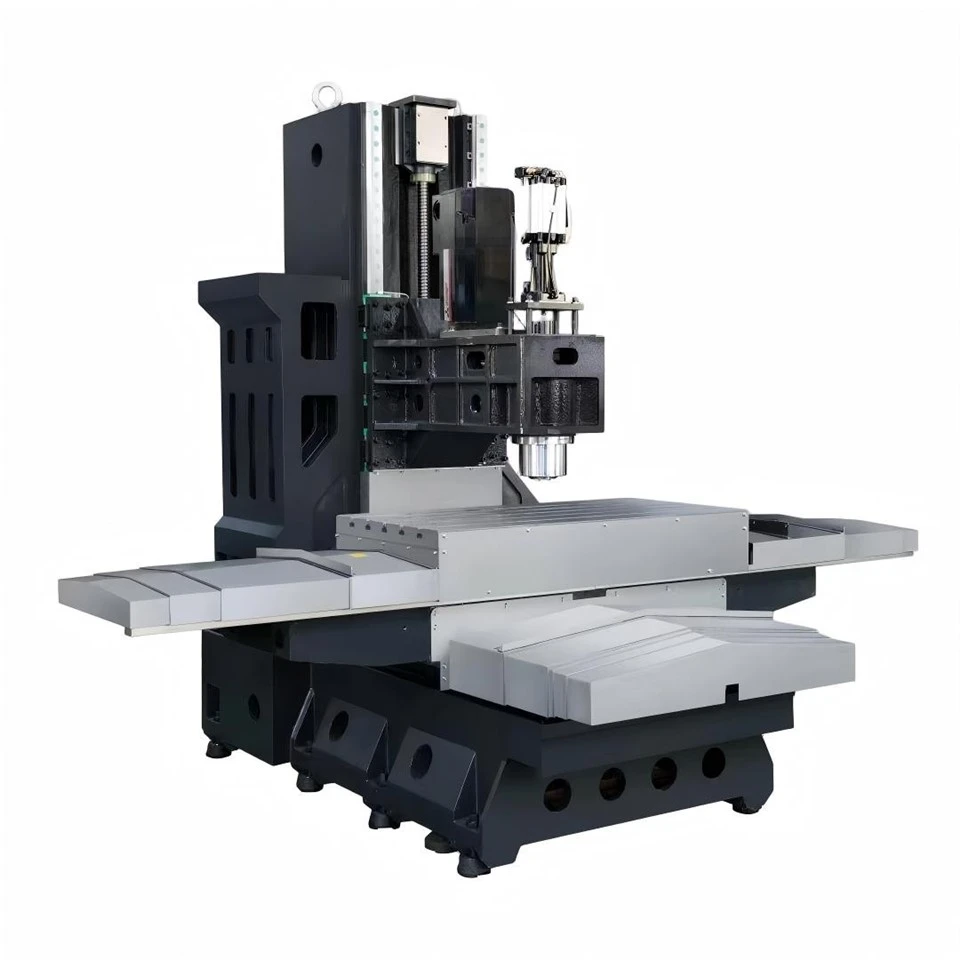
Първо, нека изясним едно нещо: чиповете не са просто метални стружки. Те са страничен продукт от това, че вашият VMC върши работата си, но как се оформят и се движат около вашата машина, прави цялата разлика. Влизал съм в магазини, където чисто нова машина вече е била натрупана в дълги, жилави алуминиеви чипове само защото са извършвали високоскоростно нарязване без регулиране на скоростите на подаване. Тези дълги стърготини ще се навиват около линейните релси, ще блокират интерфейса на шпиндела на държача на инструмента и дори ще се промъкнат в охладителната система, преди да можете да кажете „цикъл стартиране“. Целта не е да елиминирате чиповете – а да ги контролирате, за да не се превърнат в кошмар.
Нека започнем с основите, които може би пропускате: настройка за евакуиране на чипове. Знам, че звучи твърде просто, но ще бъдете шокирани колко много магазини използват общ конвейер за чипове, който е твърде бавен за тяхната работа. Например, ако извършвате много пробиване или чукване върху стомана, стандартен конвейер, който се движи с 5 фута в минута, ще остави чипове да се натрупват точно под работния плик. Винаги препоръчвам да оразмерите конвейера си така, че да съответства на производството на чипове – ако извършвате рязане с голям обем и висока скорост, увеличете тази скорост до 8-10 фута в минута. Също така, не забравяйте шнека за чипове в края на конвейера – това малко нещо може да улови малки, фини чипове, които основният конвейер пропуска, и те се натрупват бързо. Някои от нашите клиенти, които надстроиха настройката на конвейера си, намалиха седмичното си време за почистване на стружки със 70% в рамките на един месец.
Следва пътя на инструмента и параметрите на рязане. Това е мястото, където много оператори разчитат на стари навици, вместо да се адаптират към своя специфичен VMC. Ако работите с високоскоростна операция за нарязване, например, използването на твърде висока скорост на подаване може да накара стружките да се заплитат, вместо да се счупят чисто. Нашият екип е проектирал някои специализирани машини за този точен сценарий – вижте нашитеВисокоскоростен център за потупване– има оптимизирана траектория на инструмента, която кара стружките да се откъсват, вместо да образуват дълги, разхвърляни струни. Същото важи и за фрезоването: използването на фрезоване с изкачване (при което инструментът се върти с посоката на подаване) вместо конвенционалното фрезоване произвежда по-къси, по-управляеми стружки, които са много по-лесни за евакуиране. Виждал съм магазини да превключват на фрезоване на изкачване на технитеФреза VMCи преминете от 20 минути ежедневно почистване на чипове до 5. Това е малка корекция с огромна печалба.
Охлаждащата течност не е само за поддържане на охлаждане на инструментите – тя е работен кон за контрол на стружките. Много магазини използват обикновена охлаждаща течност на водна основа, но добавянето на правилната концентрация на смазка или повърхностноактивно вещество може да накара стружките да се плъзнат направо от частта и в системата за евакуация. Също така проверете налягането на охлаждащата си течност: ако шпинделът ви е настроен на 50 PSI, увеличаването му до 70-80 PSI (за материали, които могат да се справят с това) избива стружките от работната обвивка, преди да могат да залепнат. Не спете и на филтри за охлаждаща течност. Запушените филтри позволяват на фините стърготини да циркулират и тези малки стружки са най-лошите – те попадат в линейните водачи, износват се и дори залепват оста Z. Препоръчваме смяна или обратно промиване на филтри за охлаждаща течност на всеки 500 часа и добавяне на магнитен сепаратор за стружки, ако работите с черни метали. Този магнит улавя малки железни стърготини, преди да могат да причинят проблеми, и това е 10-минутно почистване всяка седмица.
Сега нека поговорим за специфичните за машината характеристики на дизайна, защото не всички VMC са създадени еднакви. Ако работите много по пробиване и нарязване, нашиятВисокоскоростен обработващ център за пробиване и нарязванеима вградени канали за отклоняване на стружките, които насочват стружките направо към конвейера, независимо къде попадат в работната обвивка. За магазини, извършващи голям обем производство, нашиятВисокоскоростен CNC център за бормашиниима система за управление на стружките, която активно издухва стружките от шпиндела по време на прибиране, така че да не режете едни и същи стружки отново и отново. Дори нашитеCNC машина с линеен път– който е конструиран за тежко фрезоване – има извити, запечатани линейни релси, които не позволяват стружките да бъдат уловени в пролуките, често срещан проблем при по-старите конструкции на машини. Ето един съвет: ако пазарувате нов VMC, не гледайте само скоростта или мощността на шпиндела – попитайте за функциите за управление на чипове, вградени в машината. Това ще ви спести толкова мъка в бъдеще.
Превантивната поддръжка е мястото, където повечето магазини пускат топката при контрола на чиповете. Разбирам, зает си с изпълнението на части, но пропускането на седмичните проверки ще се върне, за да те ухапе. Нека изброим простите неща, които можете да направите за 10 минути всеки петък: първо проверете разстоянието между работния плик и основата на машината. Чипсът обича да се трупа там и ако се опаковат вътре, може да изкриви уплътнението на вратата и да позволи на повече отломки да влязат вътре. Използвайте малка четка, за да почистите тази зона, не просто я продухвайте със сгъстен въздух – това ще изпрати стружките във вътрешните части на машината. След това проверете въртележката на инструмента за смяна. Няколко стружки, забити в джобовете на инструмента, могат да доведат до неправилно инсталиране на инструмента, което води до бракувани части и повече стружки. И накрая, тествайте конвейера за чипове няколко пъти седмично – пуснете го празен за 30 секунди, преди да започнете работа, за да се уверите, че във веригата няма задръстване или останки. Виждали сме магазини, които извършват тези седмични проверки, да изминат шест месеца без голяма повреда, свързана с чип, в сравнение с магазини, които извършват почистване само когато възникне проблем – те коригират основен проблем на всеки няколко месеца.
Още един професионален съвет за магазините за персонализирани части: дизайн на закрепващи елементи. Ако използвате менгеме или персонализирано приспособление, уверете се, че има пролуки, които позволяват на стружките да падат, а не да се натрупват отгоре. Виждал съм магазини да използват твърди блокове за закрепване и чипове се улавят между блока и детайла, смилайки се в приспособлението и причинявайки неправилно центриране. Добавете 1/4 инча празнини или ъглови повърхности към вашите приспособления, така че чиповете да се плъзгат точно през тях, или използвайте плочи за приспособления с предварително изрязани портове за чипове. Това е проста промяна на дизайна, която прави огромна разлика в това колко чипове остават върху работната обвивка. Да приемем, че работите с партида алуминиеви части – накланянето на приспособлението на 15 градуса, така че стружките да се търкалят, вместо да се натрупват, намалява наполовина времето ви за почистване.
Чакайте, нека да се обърнем към слона в стаята: какво ще стане, ако вече имате VMC, който е склонен към натрупване на чипове? Не е необходимо да сменяте цялата машина. Добавете преносим вентилатор за стружки, който се прикрепя към шпиндела, регулирайте налягането на охлаждащата течност и надстройте конвейера си за стружки. Помогнахме на десетки преоборудвания през годините, където магазини с 10-годишни VMC добавиха нашия ъпгрейд на конвейера и отклониха проблема с чиповете си, без да купуват нова машина. Това е по-евтино и по-малко разрушително от пълната подмяна.
В крайна сметка, контролът на чиповете означава да бъдеш проактивен, а не реактивен. Това не е скучна работа – това е част от поддържането на вашия VMC да работи с максимална производителност, намаляването на скрап и доставянето на повече части всяка седмица. Ако ви е омръзнало да се борите с чипове на текущата си машина или сте на пазара за нов VMC, който е изграден с мисъл за управлението на чипове, свържете се с нас, за да поговорим за вашите нужди. Ние не продаваме универсални машини – можем да работим с вас, за да намерим настройка, която отговаря на вашата конкретна операция, независимо дали това е нарязване на резба, фрезоване или комбинация от задачи. Не позволявайте на чипсовете да спрат производството ви още един ден. Обърнете се и нека намерим решение, което работи за вас.
Референции
- Американски машинист. (2022). „Стратегии за контрол на чипове за вертикални обработващи центри.“ Технически доклад.
- Модерен машинен цех. (2023). „Проактивната поддръжка намалява времето за престой на ЦПУ от натрупването на чипове.“ Статия за индустрията.
- Общество на инженерите в производството. (2021). „Параметри на рязане и образуване на стружки при CNC обработка.“ Наръчник за производство.